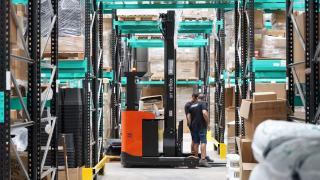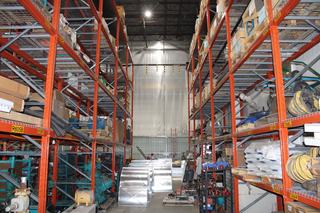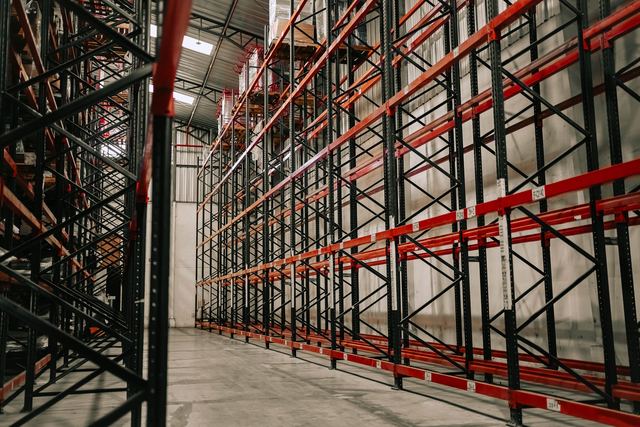
Le rack drive in est un rayonnage par accumulation : le chariot élévateur entre dans la structure et pose chaque palette sur des rails, sans allée entre les rangées. Pour un entrepôt qui stocke un produit ou une marchandise en grande quantité, cette solution compacte libère une large part de l'espace au sol.
Drive-in en trois lignes
- Haute densité : stockage compact et efficace, les allées disparaissent, chaque produit occupe sa voie.
- Rotation en dernier entré, premier sorti (LIFO) en drive-in, premier entré, premier sorti possible en drive-through.
- Rayonnage drive in adapté aux marchandises homogènes, à faible rotation, sur palettes saines et d'un format unique.
Comment fonctionne un rack drive in ?
Un rack drive in fonctionne sans lisses transversales dans les couloirs : les montants portent des consoles, et sur ces consoles courent des rails de support continus. La palette repose par ses bords sur deux rails, l'une derrière l'autre, jusqu'au fond du couloir. Le chariot pénètre dans la structure fourches levées, pose sa charge au fond, puis ressort en marche arrière. Seuls des longerons de liaison relient les montants en partie haute, ce qui laisse le passage libre au mât.
Un rack à palettes classique fonctionne à l'inverse : chaque palette s'atteint depuis une allée, ce qui donne un accès direct à toutes les références mais consacre une large part du bâtiment à la circulation. Le drive in racking supprime presque toutes ces allées. Il ne reste qu'une allée de service devant l'entrée des couloirs, d'où le terme de stockage par accumulation. Les bases de ce choix, et les autres familles de structures, se trouvent dans la présentation des racks à palettes et de leurs usages.
Le rayonnage drive in se conçoit donc voie par voie : largeur adaptée au chariot élévateur, longueur calculée sur le nombre de palettes d'un lot, hauteur fixée par le bâtiment et par la levée de l'engin.
Les caractéristiques techniques d'un rayonnage drive in découlent de ce principe : montants et consoles en acier galvanisé ou peint, rails en profilé formé à froid, capacité fixée par la charge de chaque palette et par le niveau le plus haut. La fabrication suit une note de calcul spécifique à chaque projet : les matériaux, l'exigence de tolérance au montage (NF EN 15620) et la taille des voies ne se transposent pas d'un entrepôt à l'autre. Un fabricant sérieux fournit également le plan de charge à afficher en entrée de structure.
Drive-in, drive-through ou autre système d'accumulation
Le drive-in et le drive-through partagent la même structure de rails et de consoles ; seule change l'ouverture. Le drive-in n'a qu'une face d'accès, fermée au fond par un contreventement. Le drive-through s'ouvre des deux côtés : on charge d'une face et on prélève de l'autre, ce qui autorise un flux en premier entré, premier sorti. La différence entre drive in et drive through ne touche ni l'acier ni la capacité : elle tient à l'accès et à la méthode de gestion des lots. D'autres solutions de stockage compact répondent au même besoin avec des contraintes différentes.
| Système | Accès aux palettes | Rotation | Cas favorables |
|---|---|---|---|
| Drive-in | Une seule face, le chariot entre dans le couloir | Last in, first out | Lots non périssables, stock tampon, produits saisonniers, froid |
| Drive-through | Deux faces opposées | FIFO possible | Flux entre production et expédition, produits datés |
| Push back | Une face, palettes poussées sur chariots inclinés | LIFO | Plusieurs références de moyenne rotation, peu de profondeur |
| Pallet shuttle | Navette semi-automatisée sous les palettes, le chariot reste dehors | LIFO ou FIFO | Couloirs profonds, débit soutenu, froid négatif |
| Rack dynamique | Rouleaux en pente, chargement et prélèvement opposés | FIFO | Produits datés à forte rotation |
| Palettier mobile | Une allée ouverte à la demande | Accès direct | Nombreuses références à rotation lente |
Le push back stocke les palettes sur des chariots emboîtés qui reculent quand on pousse la suivante : le cariste ne pénètre jamais dans la structure, ce qui réduit les chocs, au prix d'une profondeur plus faible. L'arbitrage entre les deux fait l'objet d'une comparaison détaillée : choisir un rack push back plutôt qu'un drive-in. Pour des flux datés à débit élevé, les rouleaux gravitaires d'un rayonnage dynamique forment une autre voie. Le palettier mobile, lui, ne relève pas de l'accumulation au sens strict : des racks classiques roulent sur des bases motorisées et une seule allée s'ouvre devant la rangée voulue.
La rotation des palettes, question à trancher en premier
La rotation d'un drive-in suit la logique last in, first out : la première palette posée au fond du couloir sort en dernier. Pour un produit sans date limite, livré et consommé par lots entiers, ce fonctionnement ne gêne pas. Pour des produits datés, ou quand les lots doivent sortir dans l'ordre d'arrivée, il devient rédhibitoire, sauf à vider complètement chaque couloir avant de le remplir de nouveau.
La gestion des stocks la plus sûre attribue une voie à une seule référence et à un seul lot. Mélanger deux articles dans une voie oblige à déplacer des palettes pour atteindre celle du fond, ce qui multiplie les manœuvres et donc les chocs. Le nombre de couloirs, leur profondeur et leur hauteur se calculent à partir du nombre de palettes par lot, pas à partir de l'espace disponible. Un grand nombre de petits articles plaide au contraire pour un système à accès direct, plus flexible.
Profondeur, chariot, conversion d'un rack existant
Combien de palettes en profondeur peut-on mettre dans un drive-in ?
La profondeur d'un couloir de drive-in n'obéit à aucun chiffre universel : elle dépend de la taille des lots, de la rotation, du type de chariot et de la conception de la structure. Plus la voie est longue, plus la conduite s'allonge et plus le risque d'emplacements vides augmente. Le fabricant fixe la limite pour son système dans sa note de calcul.
Un chariot frontal ordinaire peut-il travailler dans un drive-in ?
Un chariot frontal travaille dans un drive-in si son gabarit passe : largeur hors tout, hauteur du protège-conducteur et du mât se comparent au plan du couloir avant la commande, avec le fournisseur du chariot et celui des racks. Un engin trop large finit par frotter les montants à chaque passage.
Peut-on transformer un rack à palettes classique en drive-in ?
Transformer un rack à palettes classique en drive-in n'est pas possible : ce sont deux structures différentes, calculées différemment. Retirer des lisses pour créer un couloir supprime des appuis qui stabilisent les montants et peut provoquer un effondrement. La transformation suppose un système conçu pour l'accumulation.
Quels types de palettes utiliser en accumulation ?
Le type de palettes admis dans un drive-in se limite en général à un format unique par couloir, puisque l'écartement des rails est fixé une fois pour toutes. Une palette Europe et une palette industrielle ne reposent pas de la même façon sur les rails ; les mélanger dans un couloir expose à une chute. Le fabricant indique dans quel sens la palette entre et quelle dimension doit porter sur les rails de support.
La qualité du support compte davantage qu'en rack classique : une palette au bois fendu ou aux semelles manquantes peut basculer entre les rails, au fond d'un couloir où personne ne la voit. Un contrôle des palettes à la réception, avec mise à l'écart des supports abîmés, fait partie de l'exploitation normale d'un rayonnage par accumulation.
Conduire à l'intérieur de la structure
Conduire dans un drive-in, c'est circuler entre des montants avec une charge levée, souvent en marche avant à l'aller et en marche arrière au retour. Le cariste voit mal les rails du haut et doit centrer sa palette sans appui visuel. Les chocs contre les montants constituent la principale cause de dommages sur ce type d'installation, et un montant touché dans un couloir se repère plus difficilement qu'en bout de ligne.
- caristes formés et autorisés pour ce stockage, avec une consigne écrite sur la vitesse et le sens de circulation dans les couloirs ;
- chariot adapté au gabarit du couloir, vérifié avec le fournisseur des racks ;
- rails de guidage au sol à l'entrée des couloirs et protections sur les montants d'entrée ;
- éclairage suffisant au fond des couloirs, ou aides à la conduite ;
- inspection plus fréquente des montants intérieurs, invisibles depuis l'allée de service.
La sécurité d'un drive-in repose sur l'utilisation qu'en fait l'entreprise au quotidien, davantage que sur la structure livrée. La norme NF EN 15635 encadre cette exploitation : inspection périodique par une personne compétente, signalement des dommages, déchargement d'une travée touchée. Le pallet shuttle évite une bonne part de ces risques, car le chariot reste à l'extérieur et seule la navette circule sous les palettes.
Densité gagnée, souplesse perdue
L'optimisation de l'espace qu'offre un drive-in tient à la disparition des allées : à surface égale, le nombre d'emplacements augmente nettement par rapport à des racks à palettes classiques, ou en double profondeur. Ce gain n'existe que si les couloirs restent pleins. Un couloir à moitié vide d'une seule référence immobilise des emplacements que personne d'autre ne peut utiliser : c'est l'effet « nid d'abeille » des entrepôts d'accumulation. Le taux de remplissage effectif sur l'année est donc le chiffre à estimer avant de comparer les solutions.
Les avantages du drive-in se vérifient surtout dans l'agroalimentaire, l'entrepôt frigorifique et le stockage de matières premières : capacité élevée, charges lourdes et homogènes, hauteur du bâtiment bien exploitée. Ce rayonnage s'utilise mal dans une entreprise dont le catalogue change souvent : chaque nouvel article exige une voie entière, et l'avantage de densité s'efface facilement. Une étude de flux, menée sur une année de mouvements avec le responsable logistique, reste la méthode pratique pour savoir si le stockage par accumulation est nécessaire ou si un système plus flexible suffit.
La capacité structurelle mérite un examen propre au drive-in. Les montants sont plus élancés que ceux d'un rack classique, car aucune lisse ne les tient à chaque étage. Leur dimensionnement, les contreventements et l'ancrage relèvent du fabricant, conformément à la NF EN 15629. L'implantation générale, avec l'allée de service devant les couloirs et la place pour manœuvrer, se raisonne comme pour l'implantation d'un entrepôt, du site jusqu'aux racks.
Combien coûte un rack drive in ?
Le coût d'un rack drive in se raisonne par emplacement palette plutôt qu'au mètre linéaire. Au mètre, la structure revient plus cher qu'un rack classique, avec plus d'acier par montant, des rails et des contreventements. Par emplacement, elle peut se révéler compétitive, puisque le bâtiment héberge davantage de palettes. Dans une chambre froide, où chaque mètre cube refroidi pèse sur la facture d'énergie, cet argument devient souvent décisif.
Plusieurs facteurs font varier le devis : profondeur et nombre de couloirs, hauteur, charge par palette, protections d'entrée, rails de guidage au sol, finition adaptée au froid, et éventuel passage en drive-through. Le chariot élévateur compte aussi : un engin adapté au gabarit de la voie, ou une navette de chargement automatisée, peut s'ajouter au budget de l'installation industrielle. Comparer plusieurs solutions sur la base du coût par emplacement réellement occupé, et non par emplacement théorique, évite de surestimer l'intérêt du stockage par accumulation.
Sources : NF EN 15635 (utilisation et maintenance des équipements de stockage), NF EN 15629 (spécification des équipements de stockage), NF EN 15620 (tolérances et jeux).